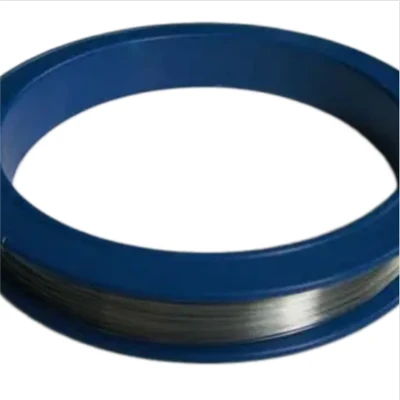
Termisk förångningsbeläggning av volframtrådar

Avdunstnings-belagd termisk förångningsbeläggning av volframtvinnade trådar (vakuumavdunstningsvolframspiral) är kärnvärmeförångningskällan i den termiska vakuumförångningen och PVD-vakuummetalliseringsprocessen. Produkten tillverkas genom att tvinna flera hög-kalium-dopade volframtrådar med hög renhet på ett exakt sätt.
jämförelse av produktparametrar
| Produktens namn | Termisk förångningsbeläggning av volframtrådar |
| Produktmodell | WAL1 |
| Produkter material | Volfram |
| Densitet | 19,2 g/cm3 |
| Smältpunkt för volframtråd | 3422 grader |
| Värmeledningsförmåga | 173 W/(m·K) |
| Tråddiameter | 0,3 mm, 0,4 mm, 0,5 mm, 0,6 mm, 0,7 mm, 0,8 mm, 1,0 mm eller som förfrågan |
| Strandalternativ | 2-trådig /3-trådig /4-trådig tvinnad |
| Spoleform | Tratttyp, Porttyp, Anpassad formning |
Hur kan volframtrådar användas i vakuumtermisk förångningsbeläggning för att förlänga volframvärmetrådarnas livslängd, och kan minska volframvärmd trådbrott, och därigenom minska ugnskammarens kontaminering och förbättra beläggningsproduktionens effektivitet?
Materialvalet är mycket viktigt och avgörande. Det är nödvändigt att minska trådbrott och kontaminering vid källan och förbättra livslängden.

01.Dopad volframtråd / Icke-hängande volfram
lämplig för kontinuerlig produktion och flera cykler av beläggning.
Jämfört med ren volfram W1: Ren volfram växer snabbt korn vid höga temperaturer och blir spröda. Efter flera temperaturhöjningar är det benäget att sjunka, gå sönder och tappa aluminiumdroppar.
Lämplig för kortsiktiga-, små-batchexperiment, men rekommenderas inte för massproduktion.
02.Renhetsindikatorer
för ultra-rena krav, välj 99,99 % (4N), strikt kontrollerande O, C, Fe, Ni föroreningar.
Föroreningar kan skapa lokala hotspots, vilket orsakar lokal smältning och spröd fraktur;
föroreningar förångas vid höga temperaturer, vilket är en av de viktigaste föroreningskällorna i vakuumugnen.
03. Val av tråddiameter och vridningsstruktur
Vridningsstruktur: Fler-trådar är vanliga, med 3 eller 4 strängar som är vanligare; stigningen är enhetlig och formen är stabil; utföra spännings-avlastande glödgning under produktion för att eliminera kvarvarande spänning från lindning och förhindra deformation och trådbrott vid höga temperaturer.
Yttillstånd: Syrtvätt ren / elektrolytisk polering av volframtråd, avlägsnande av grafitsmörjmedel och ytoxidskikt; svarta trådar har ett grafitsmörjande skikt, och grafiten kommer att förångas vid höga temperaturer och förorena ugnskammaren, och svarta trådar är förbjudna i scenarier med rena beläggningar.
04.Strukturval
för aluminiumavdunstning är tratttypen att föredra, eftersom aluminiummaterialet är jämnt lindat, vilket minskar aluminiumkulor som rullar och droppar på arbetsstycket eller ugnsbotten.
Processoptimering under användning

Försiktighetsåtgärder vid installation och för-förbehandling:
1) Rör inte tråden med bara händer;
handoljor förflyktigas vid höga temperaturer, förorenar ugnskammaren och orsakar lokal utbrändhet.
2) Fixturinstallation: Elektrodklämmorna ska vara måttligt åtdragna; för tätt kommer att orsaka mikro-sprickor på grund av tryck på volframtråden;
för lös kommer att resultera i högt kontaktmotstånd, lokal uppvärmning och trådbrott, vilket bildar heta fläckar.
3) För-förbränning för att ta bort gas: Värm långsamt till svagt röd i en vakuummiljö, underhåll för att avlägsna gas, frigör syre, vattenånga och ytrester inuti materialet;
undvik direkt uppvärmning med full-effekt på en gång, eftersom det kan orsaka omedelbar oxidation och slaggbildning, vilket förorenar kammaren.
Temperaturkontroll under uppvärmning
1) Använd en stegvis, långsam ökning av kraften; undvik absolut full-strömstöt.
Volfram har hög sprödhet vid låga temperaturer, och snabb termisk expansion och sammandragning kommer att orsaka termiska utmattningssprickor, och det kommer att gå sönder efter flera cykler.
2) Kontrollera den maximala arbetstemperaturen; överhettas inte.
Hög temperatur: Avdunstningsförlusten av volfram ökar, och förångningsmetallen smälter överdrivet och aggregerar, bildar metalldroppar som faller från tråden och förorenar substratet och ugnskammaren.
3) Vakuumnivågaranti: Det rekommenderas att vakuumnivån före avdunstning bör vara bättre än 1×10⁻³Pa;
När vakuumnivån är otillräcklig kommer restgasen att reagera med hög-temperaturvolfram och generera skadliga ämnen.
Förångningsmaterial fyllning
Fyllningsmängden av aluminiumtråd/materialpartiklar bör inte vara överdriven. Efter smältning överskrider den smälta metallen trådens bärförmåga och droppar, vilket orsakar skador på arbetsstycket och ansamling av metallföroreningar i ugnen.  • Renheten hos förångningsmaterialet bör vara hög; aluminium med låg-renhet innehåller föroreningar som legerar sig med volfram, korroderar tråden och gör att tråden går sönder i förtid.  • Förånga inte materialet helt på en gång; efter att materialet är uttömt utsätts volframtråden direkt för höga temperaturer, vilket påskyndar slitaget.
Underhåll av utrustning
Rengör regelbundet den avskärmande baffeln för att förhindra att alltför stora metallfilmskikt bildas som kan flagna och orsaka partikelkontamination.  • Kontrollera elektrodkontakten: Oxiderade elektroder kan orsaka dålig kontakt och lokal överhettning, vilket leder till att tråden bränns ut.
Kontaktperson: Tracy
Vår adress
Baoji stad, Shaanxi-provinsen, Kina
Telefonnummer
0086-18291730106
E-e-post
Populära Taggar: termisk avdunstning beläggning volfram trådar leverantörer, Kina termisk förångning beläggning volfram trådar leverantörer tillverkare, leverantörer, fabrik